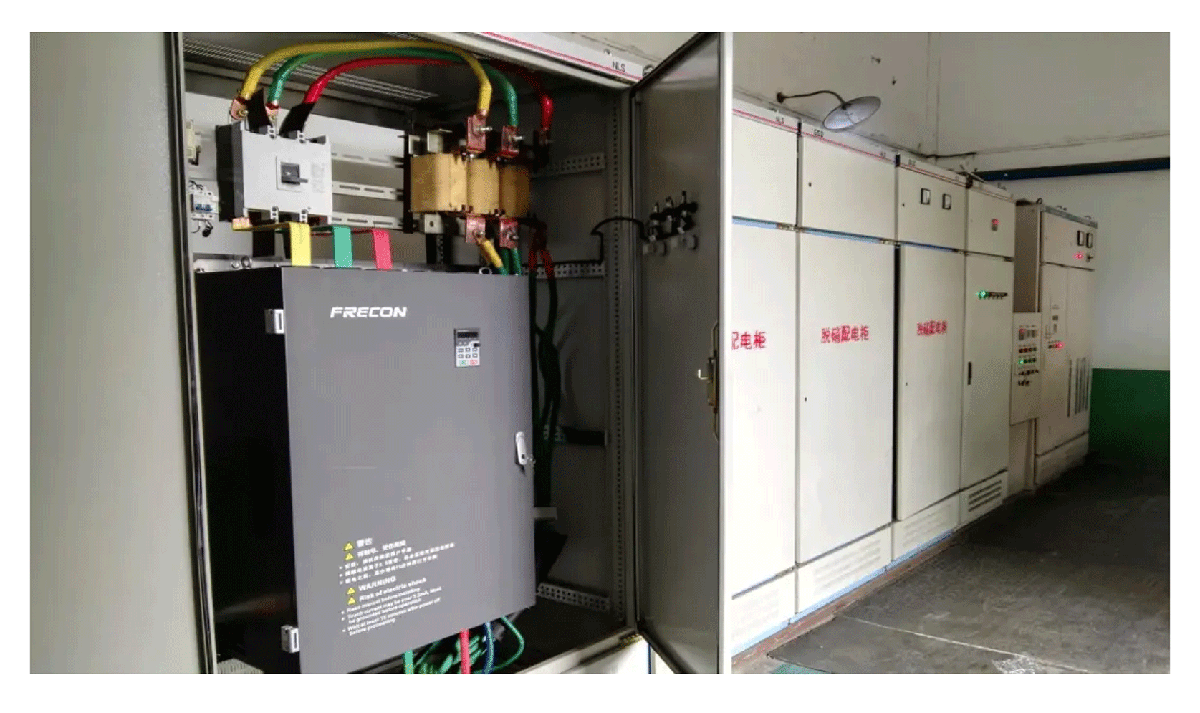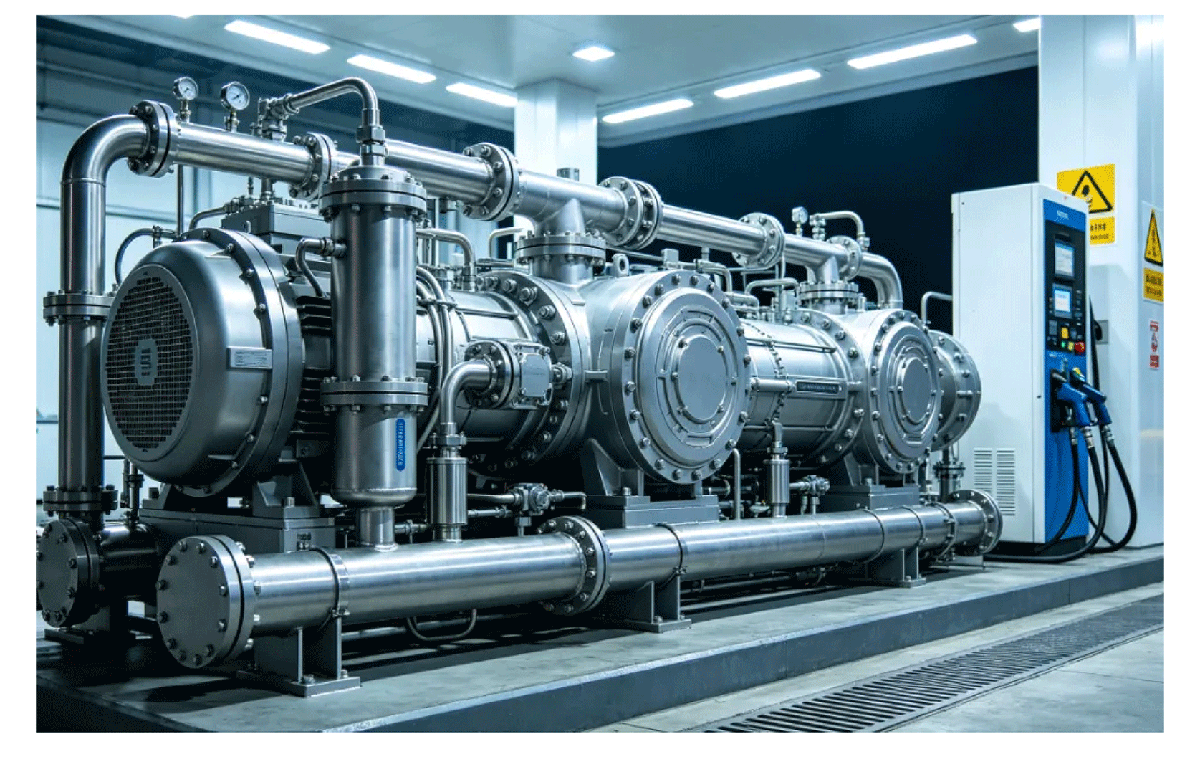
在化工绿色低碳转型背景下,氢气空压机站面临供气稳定与节能降耗双重需求。四川九河化工实业有限公司对站内 3 台 110kW 往复式活塞氢气空压机实施升级改造。
采用孚瑞肯 FR500 矢量变频器,实现恒压供气、机组协同调控,保障氢气压缩工况安全稳定,有效降低能耗,为同类化工氢气压缩站改造提供可复制示范方案。
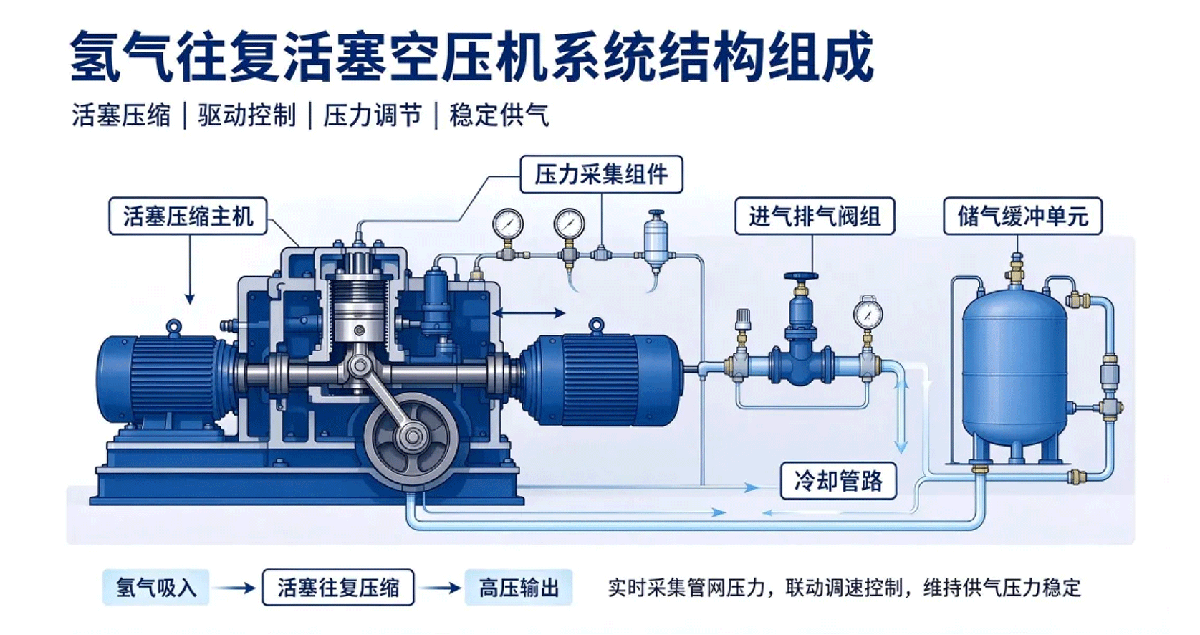
氢气往复活塞空压机系统主要由活塞压缩主机、驱动电机、压力采集组件、进气排气阀组、冷却管路、储气缓冲单元构成。依靠活塞往复运动实现氢气增压压缩,配套传感元件实时采集管网压力,可联动调速控制,维持供气压力稳定,适配化工场景下氢气连续输送的工况要求。

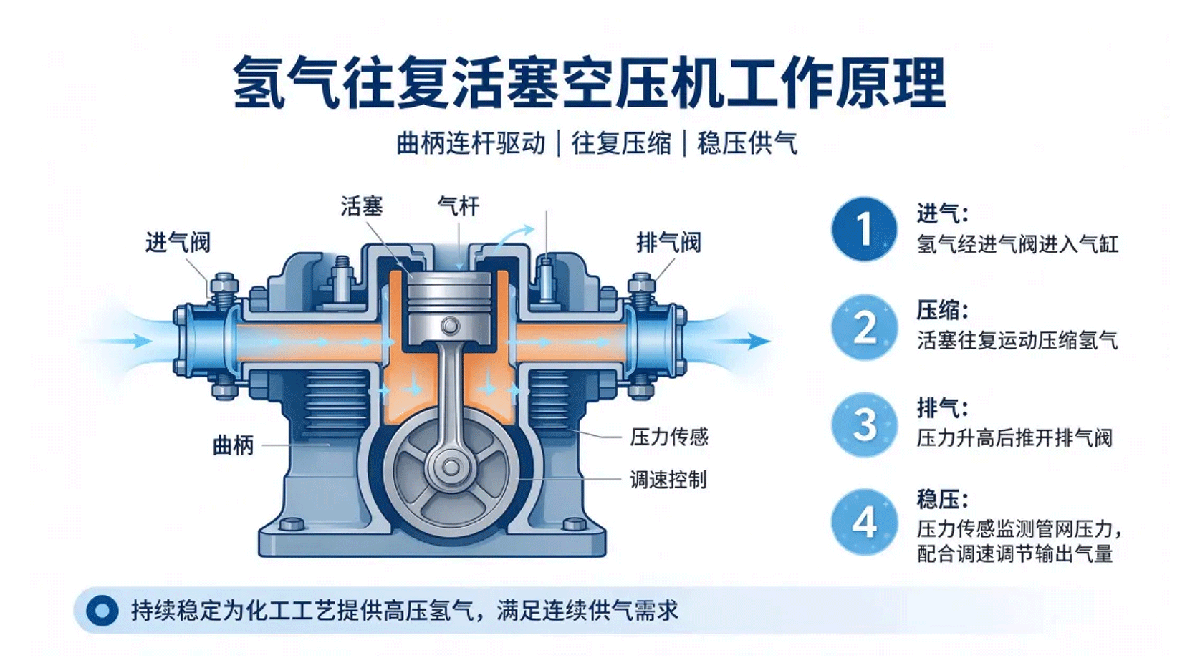
氢气往复活塞空压机依靠曲柄连杆机构带动活塞在气缸内往复运动,通过进气阀吸入氢气,活塞压缩使气体压力升高,达到设定压力后推开排气阀送出。配套压力传感实时监测管网压力,可配合调速调节输出气量,持续稳定为化工工艺提供高压氢气,满足连续供气需求。
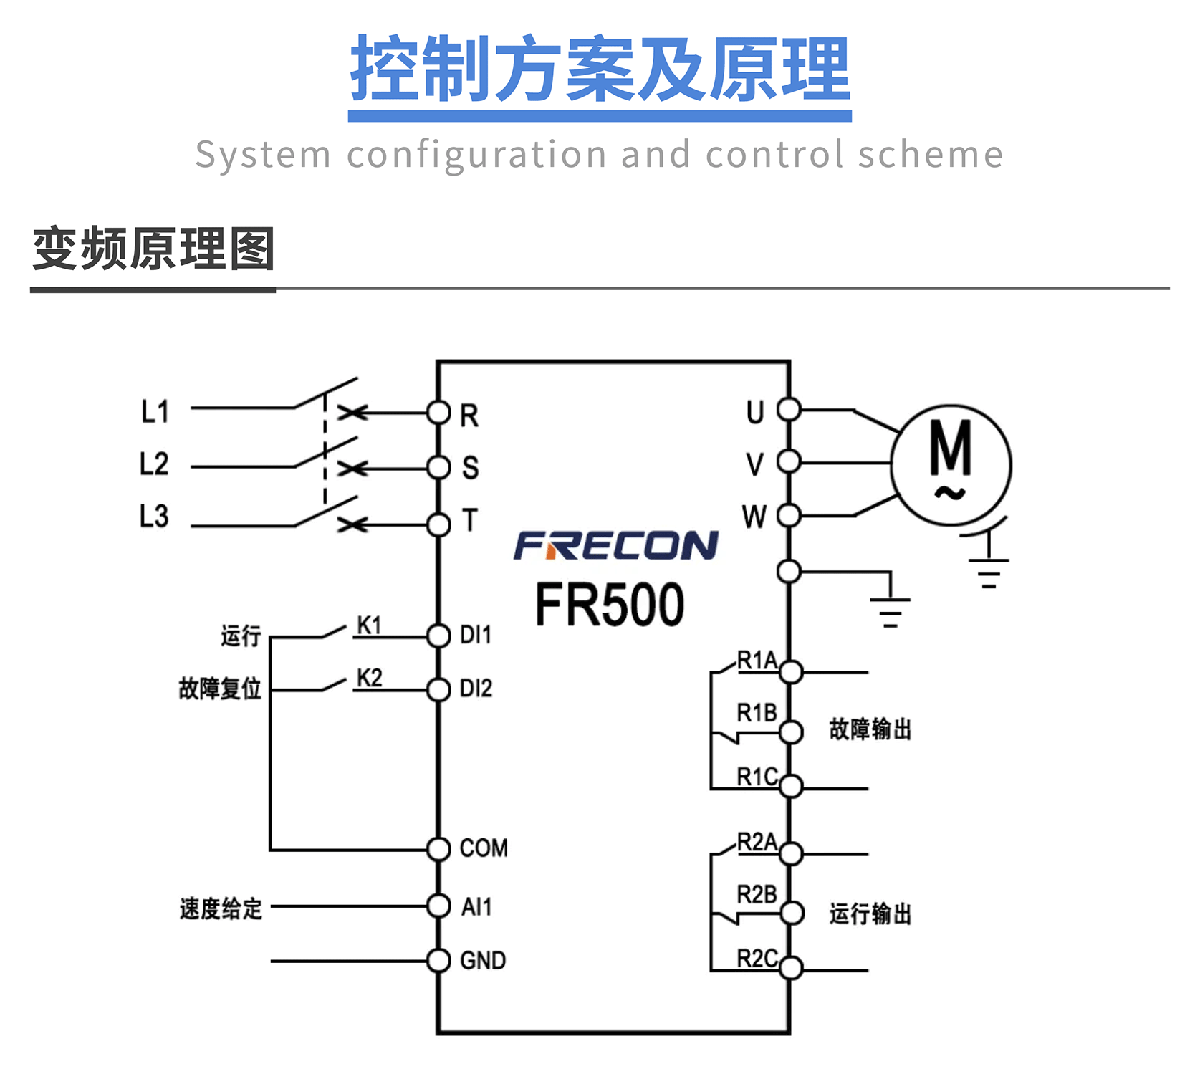
FR500 变频器如同氢气空压机站的 “智能大脑”,可依据管网压力动态调节电机转速,精准匹配用氢负荷,稳定供气压力,减少氢气放空损耗。它还能实现多台空压机协同联控,按需分配机组负荷。
针对活塞式氢气空压机,变频器替代传统卸荷调节,根据用气需求自动调速,空载工况下大幅降低能耗。软启动功能减小机械冲击,延长机组寿命、降低运维成本,实现安全供气与节能降本双重收益。
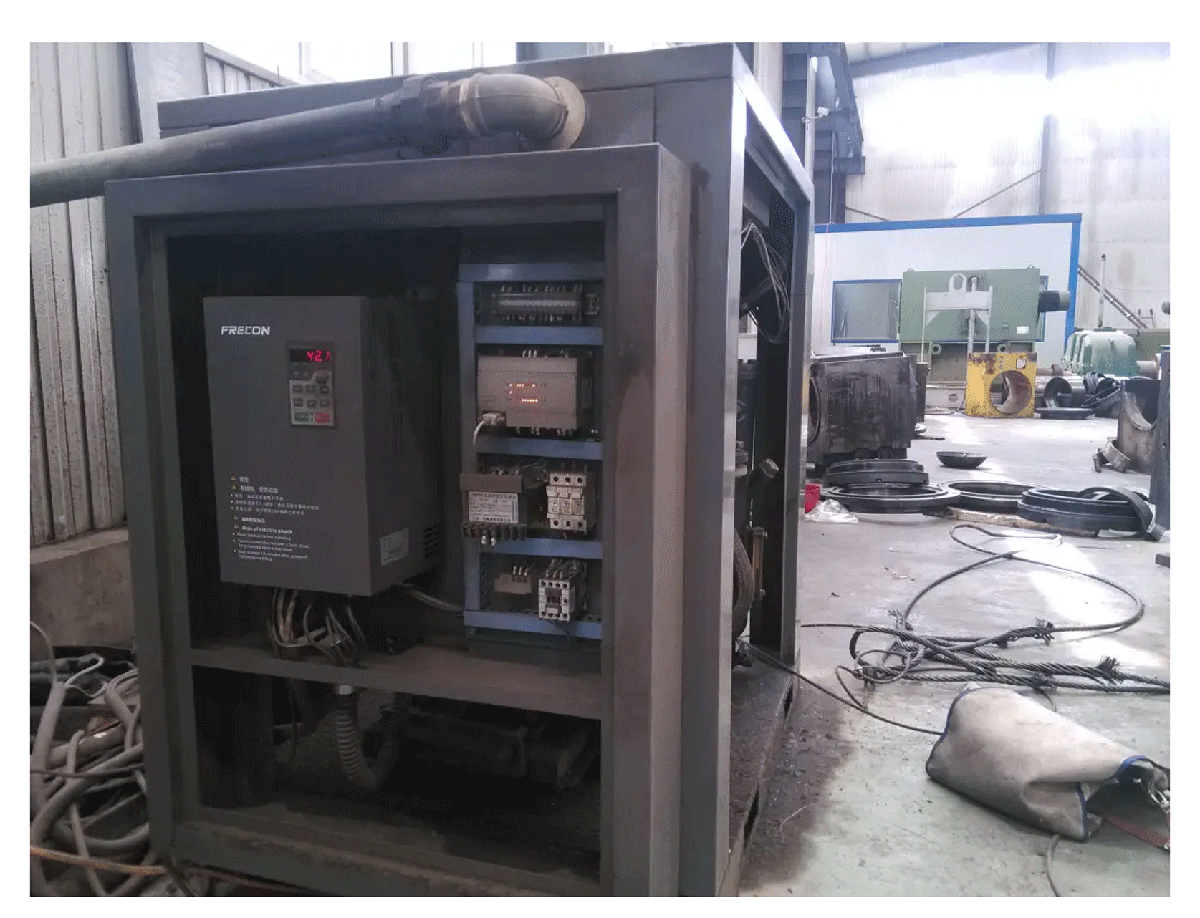
该项目中,FR500 变频器与空压机站 PLC 系统深度融合,实现 3 台氢气活塞空压机多机组联动控制,可根据化工现场用氢工况自动匹配最优运行参数。改造后,空压机机组能耗下降 20%~40%,供气系统运行效率提升 15% 以上。
同时通过转速稳压调控,减少氢气放空与空载损耗,保障供气稳定安全,实现节能与安全生产双控,为化工氢气压缩站绿色改造提供实用可靠的方案。